
1. Введение
Песчаное литье — один из старейших и наиболее универсальных методов литья металлов, обладающий долгой историей, насчитывающей тысячи лет. Этот метод продолжает широко использоваться в производстве благодаря своей способности создавать детали с замысловатыми конструкциями и сложными геометриями. Процесс включает создание формы из песчаной смеси и заливку расплавленного металла в полость формы, где он затвердевает и принимает нужную форму.
Универсальность песчаного литья делает его идеальным для множества отраслей, особенно тех, которые требуют компонентов с уникальными внутренними каналами или геометрией. Отрасли, такие как горнодобывающая, нефтехимическая и водоотведение, активно используют этот метод для производства долговечных деталей, таких как насосы и клапаны. Эти отрасли часто применяют высокохромистые сплавы и нержавеющие стали, которые известны своей исключительной износостойкостью, стойкостью к коррозии и механической прочностью.
С развитием технологий песчаное литье продолжает эволюционировать, используя современные инновации, такие как 3D-печать для быстрого прототипирования и программное обеспечение для улучшения проектирования форм. Это помогает сохранять актуальность песчаного литья в современных промышленных приложениях, несмотря на рост других передовых методов литья.
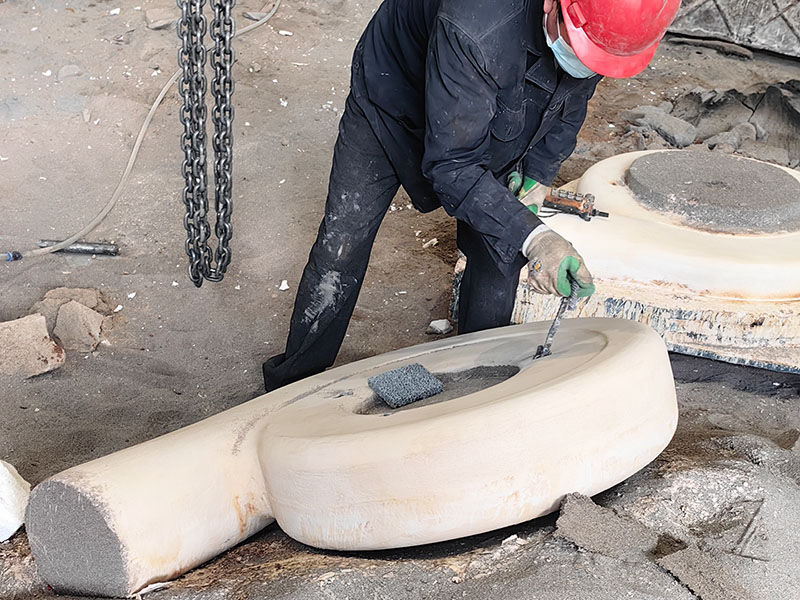
2. Процесс песчаного литья
Процесс песчаного литья включает несколько ключевых этапов, каждый из которых играет роль в обеспечении производства высококачественных компонентов. Далее представлен подробный обзор основных этапов процесса песчаного литья:
2.1 Создание модели
Первый этап песчаного литья — создание модели. Модель — это макет компонента, который будет отлит, и обычно она изготавливается из дерева, металла или пластика. Модель должна точно повторять внешнюю форму готовой детали. Для деталей насосов и клапанов модели часто разрабатываются с замысловатыми геометриями и учетом возможных изменений формы при охлаждении и усадке. Усадка происходит, когда расплавленный металл охлаждается и затвердевает, поэтому модель обычно изготавливается немного больше, чем желаемый конечный компонент.
2.2 Подготовка формы
После создания модели она помещается в форму, известную как литейный ящик. Песок, смешанный с связывающими веществами, укладывается вокруг модели для формирования полости формы. Обычно используется песок на основе кремнезема, но в зависимости от требований к отливке могут применяться и другие виды песка. В некоторых случаях в форму вставляют сердечники для формирования внутренних каналов, таких как каналы потока в импеллерах насосов или корпусах клапанов. Эти сердечники изготавливаются из смеси песка и связующих веществ и помогают создавать сложные внутренние проходы, которые в противном случае было бы трудно или невозможно сформировать.
2.3 Заливка металла
После подготовки формы расплавленный металл заливается в полость формы через систему литьевых каналов. Эта система контролирует поток металла и минимизирует турбулентность, обеспечивая равномерную заливку. Температура расплавленного металла играет решающую роль на этом этапе, особенно для высокохромистых сплавов и нержавеющих сталей. Металл должен быть залит при правильной температуре, чтобы избежать дефектов, таких как холодные швы или недоливы. Например, для высокохромистых сплавов необходимо строго контролировать температуру, чтобы предотвратить образование трещин в процессе литья.
2.4 Охлаждение и затвердевание
После того как металл заливается в форму, он должен охладиться и затвердеть. Темп охлаждения тщательно контролируется, чтобы повлиять на микроструктуру и механические свойства окончательной отливки. Быстрое охлаждение может привести к дефектам, таким как пористость, в то время как медленное охлаждение может вызвать неравномерную структуру зерен. Для высокохромистых сплавов контролируемое охлаждение важно для обеспечения образования желаемых карбидов и предотвращения хрупкости материала.
2.5 Разрушение формы и очистка
После того как отливка затвердевает, форма разрушается в процессе, называемом shakeout. Песчаная форма удаляется, и отливка очищается от остатков песка, поверхностных оксидов и других загрязнений. Этот этап критичен для достижения желаемой поверхности и точности размеров конечной детали. Процесс очистки часто включает абразивную обработку или другие методы, чтобы гарантировать отсутствие дефектов, таких как инклюзии песка.
2.6 Окончательная обработка
Последний этап процесса песчаного литья — это окончательная обработка. Это включает удаление литьевых каналов, которые представляют собой каналы, через которые расплавленный металл был залит в форму. Другие операции по обработке могут включать термическую обработку, которая используется для улучшения механических свойств отливки, таких как твердость, прочность и удлинение. Кроме того, может потребоваться механическая обработка для достижения точных размеров и допусков, необходимых для правильного функционирования детали.
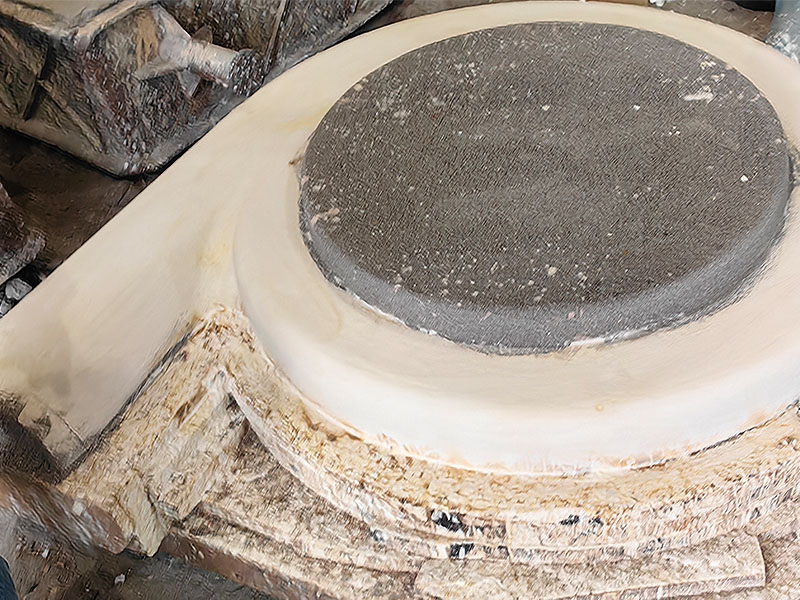
3. Материалы: Высокохромистые сплавы и нержавеющие стали
Выбор материалов для песчаного литья имеет большое значение для производительности конечных компонентов, особенно для деталей, подвергающихся жестким эксплуатационным условиям. Высокохромистые сплавы и нержавеющие стали — два распространенных материала, используемых в песчаном литье, особенно для компонентов насосов и клапанов.
3.1 Высокохромистые сплавы
Высокохромистые сплавы, особенно белые чугунные сплавы с высоким содержанием хрома, широко используются в песчаном литье благодаря своей отличной износостойкости. Эти сплавы обычно содержат от 12% до 30% хрома, который образует твердые карбидные фазы, обеспечивающие выдающуюся абразивную стойкость. Высокохромистые сплавы часто используются в шламовых насосах и других компонентах, подвергающихся абразивному износу.
Одной из проблем при литье высокохромистых сплавов является управление усадкой и предотвращение трещин. Эти сплавы имеют высокую склонность к усадке во время охлаждения, и они могут также подвергаться трещинам, если скорость охлаждения не контролируется должным образом. Чтобы уменьшить эти проблемы, литейные заводы используют подъемники, охлаждающие элементы и точные методы охлаждения для обеспечения равномерного затвердевания и предотвращения дефектов.
3.2 Нержавеющие стали
Нержавеющие стали, особенно аустенитные марки, такие как 316L, и дуплексные стали, также часто используются в песчаном литье. Эти материалы известны своей отличной стойкостью к коррозии и прочностью, что делает их идеальными для компонентов, которые будут подвергаться воздействию агрессивных химических сред, таких как в химической переработке, опреснении и морской промышленности.
Литье нержавеющей стали имеет свои особенности. Например, нержавеющие стали подвержены эрозии формы и газовой пористости, что может привести к дефектам поверхности и слабым местам в отливке. Эти проблемы можно решить, используя соответствующие материалы для форм, системы вентиляции и огнеупорные покрытия для обеспечения соответствия отливки требуемым спецификациям.
4. Преимущества песчаного литья для компонентов насосов и клапанов
Песчаное литье имеет несколько ключевых преимуществ для производства компонентов насосов и клапанов, что делает его популярным выбором в отраслях, требующих высокопроизводительных деталей.
4.1 Гибкость в проектировании
Одним из главных преимуществ песчаного литья является его способность производить сложные формы. Это включает не только внешние элементы, но и замысловатые внутренние геометрии, такие как каналы потока и проходы. Детали насосов и клапанов часто требуют таких сложных внутренних структур для эффективной работы, и песчаное литье позволяет создавать эти элементы без необходимости в дополнительных процессах или инструментах.
4.2 Универсальность материалов
Еще одним преимуществом песчаного литья является его совместимость с широким диапазоном материалов. Будь то литье высокохромистых сплавов, нержавеющих сталей или других металлов, песчаное литье может работать с различными материалами с различными температурами плавления, характеристиками охлаждения и механическими свойствами. Это делает его подходящим для производства компонентов для различных приложений — от горнодобывающей и дноуглубительной промышленности до нефтехимической переработки.
4.3 Экономичность
По сравнению с другими методами литья, песчаное литье является относительно экономичным. Затраты на инструменты ниже, что делает его хорошим выбором для как малых, так и крупных производственных партий. Кроме того, материалы, используемые в песчаном литье, такие как песок и связующие вещества, дешевы и легко доступны. Поэтому песчаное литье часто является наиболее экономичным вариантом для производства сложных деталей в малых и средних объемах.
4.4 Масштабируемость
Песчаное литье обладает высокой масштабируемостью, что означает, что его можно использовать для производства компонентов различных размеров. От небольших деталей клапанов до крупных корпусов насосов — песчаное литье может справляться с различными объемами производства. Эта масштабируемость особенно полезна для отраслей, которым необходимо производить компоненты разных размеров и конфигураций.
4.5 Быстрое прототипирование
Недавние достижения в технологии 3D-печати позволили ускорить и удешевить создание моделей для песчаного литья. Это позволило производителям быстро прототипировать новые конструкции и проверять их функциональность до начала массового производства. Быстрое прототипирование также сокращает время, необходимое для вывода новых продуктов на рынок.
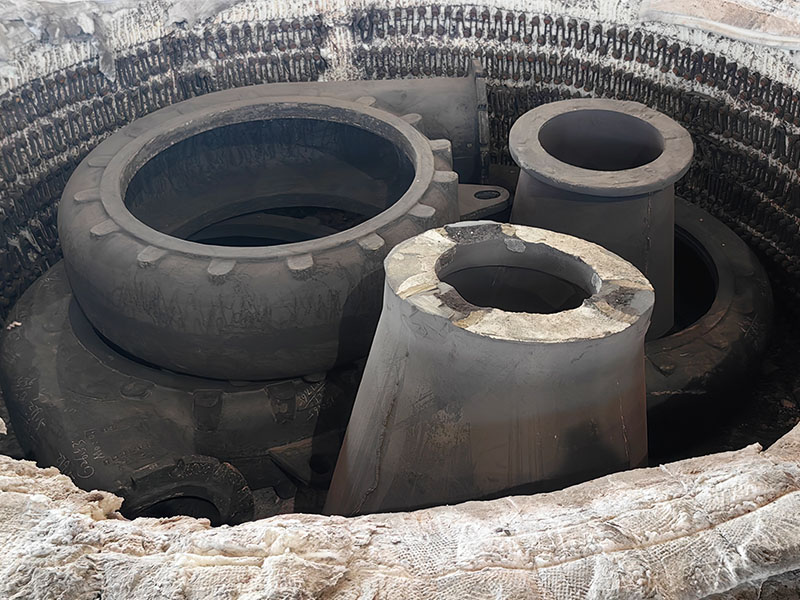
5. Проблемы и решения в песчаном литье
Несмотря на множество своих преимуществ, песчаное литье сопровождается рядом сложностей. Некоторые из этих проблем могут быть решены с помощью тщательного проектирования, выбора материалов и контроля процесса.
5.1 Усадка и пористость
Усадка и пористость — распространенные дефекты при песочном литье, особенно при отливке высокоэффективных сплавов. Усадка может вызвать проблемы с размерами, в то время как пористость ослабляет отливку и снижает её механическую прочность. Решением является оптимизация конструкции раздаточных систем и подъемников для контроля потока расплавленного металла, а также использование охлаждающих элементов для направления затвердевания и минимизации усадки.
5.2 Эрозия формы
При литье при высоких температурах материал формы может эрозировать, что приведет к дефектам поверхности, таким как шероховатости или несоответствие размеров. Чтобы минимизировать эту проблему, литейные заводы используют высококачественные огнеупорные покрытия и смеси песка, устойчивые к эрозии. Также правильное проектирование форм и тщательный контроль температуры помогают предотвратить эрозию во время литьевого процесса.
5.3 Сегрегация карбидов
В высокохромистых сплавах неравномерное распределение карбидов может повлиять на износостойкость конечной детали. Это особенно важно для деталей, которые должны выдерживать высокие уровни абразивного износа. Для решения проблемы сегрегации карбидов литейные заводы применяют контролируемые методы охлаждения и могут использовать постлитьевые термические обработки для обеспечения равномерного распределения карбидов по всей отливке.
5.4 Размерная точность
Достижение строгих допусков при песочном литье может быть сложной задачей, особенно для компонентов со сложной геометрией. Чтобы уменьшить потребность в значительном механическом доработке и гарантировать, что конечная деталь будет соответствовать требуемым спецификациям, литейные заводы сосредотачиваются на точном изготовлении моделей, подготовке форм и контроле процесса. Дополнительно, современные технологии, такие как 3D-печать и моделирование отливок, могут помочь улучшить размерную точность.
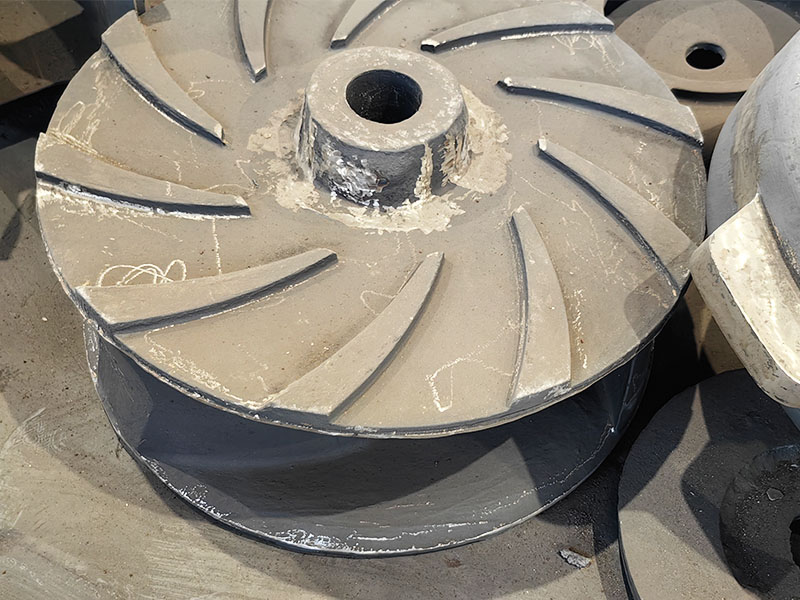
6. Заключение
Песчаное литье остается важным и высокоадаптируемым процессом для производства сложных и долговечных деталей, особенно в отраслях, требующих износостойких и коррозионностойких компонентов. Его способность обрабатывать широкий ассортимент материалов, включая высокохромистые сплавы и нержавеющие стали, делает его предпочтительным методом для производства компонентов в таких отраслях, как горнодобывающая, дноуглубительная и нефтехимическая переработка.
С развитием технологий, таких как 3D-печать и моделирование отливок, песчаное литье продолжает эволюционировать, позволяя быстрее и точнее производить компоненты. В сочетании с жестким контролем качества и послепроизводственными методами, такими как термическая обработка и механическая обработка, песчаное литье может обеспечить производство компонентов, которые отвечают самым жестким механическим и металлургическим требованиям.
В компании OCEAN Pump мы специализируемся на процессе песочного литья для высокохромистых сплавов и нержавеющих сталей. С более чем 20-летним опытом работы в сфере дноуглубительных и жидкостных технологий мы гордимся нашей способностью поставлять высококачественные компоненты, которые работают в самых суровых условиях. Независимо от того, нужны ли вам маленькие детали клапанов или большие корпуса насосов, OCEAN Pump — ваш надежный партнер в промышленных литейных решениях.
Написано
WREN YAO
Tai’an OCEAN Pump Co., Ltd
Электронная почта: wren@tsbeng.com
WhatsApp: +86 17515298917


